铜粉末冶金产品因具备优良的导电、导热及耐腐蚀性能,广泛应用于电子、汽车、家电等领域。然而,在生产过程中常出现气孔、毛刺、裂纹、表面粗糙等外观缺陷,影响产品性能与市场竞争力。通过全流程精细化管控,可有效降低缺陷发生率,提升产品良率。
原材料预处理与粉末选型
原材料品质是外观质量的基础。铜粉需进行干燥、脱气预处理,去除表面吸附的水分与气体,避免压制时产生气孔。选用粒度分布均匀、表面光滑、高纯度的球形或近球形铜粉,可减少压制过程中的流动阻力,提升填充均匀性。氧含量应控制在0.15%以下,过高的氧含量会在烧结时形成氧化铜脆化层,导致表面开裂或致密度下降。同时,润滑剂的粒度与添加比例也需精确控制,过粗的润滑剂颗粒会在压制后形成表面斑痕或针孔。
压制工艺参数优化
压制环节是外观缺陷产生的关键阶段。首先,模具设计需保证型腔表面光洁度,采用硬质合金或涂层工艺提升耐磨性,复杂零件建议采用组合式模具设计,减少流动面错位风险。其次,压制压力需分布均匀,通过模拟软件优化压力曲线,设置合理的保压时间,提升生坯致密度。脱模速度应适当降低,并增加顶出缓冲,避免边缘撕裂形成毛刺。对于厚壁或高密度压坯,压制完成后需设置分段泄压逻辑,防止压力快速释放导致坯体内部应力集中而产生分层或开裂。
烧结过程精准控制
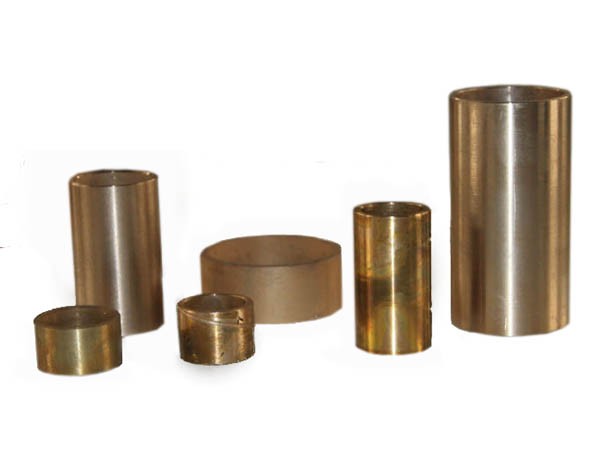
烧结是决定产品最终外观与性能的核心工序。铜基材料烧结温度通常在850℃至1080℃之间,需根据具体牌号精确设定。烧结气氛应采用高纯氢气或氢气与氮气混合气体,严格控制氧气含量,防止铜粉在高温下氧化形成表面脆性层或气孔。升温速率需控制在3℃至5℃每分钟,过快会导致粘结剂快速气化形成孔洞,过慢则可能引起晶粒粗化。保温时间一般为60至120分钟,过长易导致晶粒长大、表面粗糙度增加。烧结过程中还需保证坯体之间留有足够间隙,避免接触造成表面擦伤。
后处理与表面精整
烧结后的产品仍需通过后处理进一步提升外观品质。对于表面残留的毛刺,可采用机械研磨、超声波去毛刺或电解抛光等方式去除。针对表面气孔或孔隙率较高的产品,可通过浸渗处理(如树脂填充、硬脂酸封堵)或热锻、等静压等致密化工艺降低孔隙率。若产品需电镀或喷涂,前处理环节必须彻底清洁表面油污与氧化物,确保镀层结合力,避免后续出现起泡、变色等缺陷。
全流程质量追溯与持续改进
建立覆盖原材料批次、工艺参数、检验记录的质量追溯体系,是实现缺陷预防的长效保障。每次换料或调整参数时,应遵循小批量试产原则,逐一验证参数对产品外观的影响,形成专属产品的参数档案。通过定期分析缺陷类型与成因,持续优化混粉均匀性、模具精度、烧结曲线等环节,可系统性降低外观缺陷发生率,稳定提升铜粉末冶金产品的综合品质。
莱州市铜基粉末冶金有限公司 版权所有 Copyright © 2012-2022 All Right Reserved. 备案号:鲁ICP备2024128270号-1