铜粉末冶金是以铜或铜合金粉末为主要原料,经混合、压制、烧结及后续处理制造齿轮类零件的成型工艺。与传统切削加工和部分铸造工艺相比,它在齿轮生产中具有材料利用率高、结构成型灵活、导热与摩擦性能稳定等特点,适合中小模数、批量较大的传动零件制造。
近净成形与高材料利用率
粉末冶金齿轮通过模具直接压制出齿形、轮毂、键槽等结构,后续切削加工量较少。材料利用率通常可达95%以上,部分工艺条件下还能进一步提高。对于铜及铜合金这类成本较高的材料,减少切削废料具有明显意义,能够降低原材料消耗和加工工时。
复杂结构一体成型
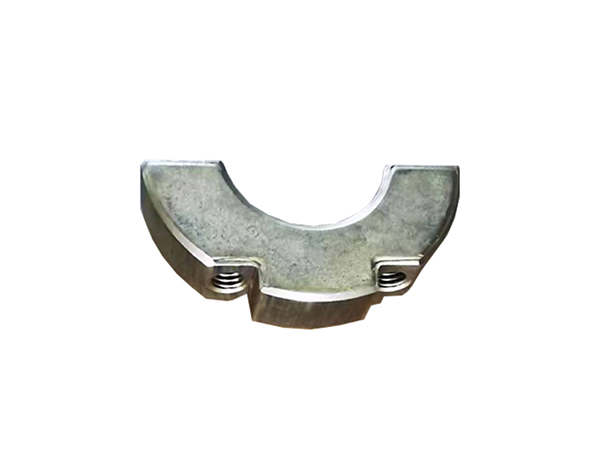
铜粉末冶金齿轮可将齿圈、轮毂、台阶孔、异形槽等结构设计为一体,减少多零件装配环节。斜齿轮、内齿圈、多联齿轮等结构在模具允许的条件下也能一次成型。这种成型方式有利于缩短工艺链,降低装配误差,提高齿轮组件的整体一致性。
导热性能较好
铜基材料导热能力较强,齿轮在啮合传动过程中产生的摩擦热能够较快散出,有利于降低局部温升。对于转速较高、润滑条件有限或工作环境温度偏高的齿轮,较好的导热性有助于维持尺寸稳定性,减少因过热引起的性能波动。
自润滑与降噪潜力
粉末冶金齿轮内部通常存在一定比例的连通孔隙,可通过浸油处理储存润滑油,在运转过程中形成持续润滑。铜基材料本身也具备较好的减摩特性,配合含油结构后,可降低摩擦系数和磨损量。同时,微孔结构对振动具有一定吸收作用,有利于降低传动噪音,适合对运行平稳性有要求的场合。
批量生产一致性较好
粉末冶金齿轮采用模具成型,尺寸受设备、模具和烧结工艺控制,批量生产时零件之间的一致性较高,公差通常可控制在IT7至IT8级左右。这对于汽车变速箱、电动工具、家电减速箱等需要大批量装配的场景较为有利,能够减少单件检测和调整成本。
耐腐蚀与材料可设计性
铜基粉末冶金齿轮在潮湿、盐雾或化学介质环境中通常具有较好的耐蚀表现,适合部分对外露传动件有防腐要求的设备。同时,粉末冶金工艺便于调整铜、铁、锡、镍等元素配比,也可加入固体润滑剂或硬质颗粒,使齿轮在强度、耐磨性、导热性和自润滑性之间取得平衡。
适用场景与选型注意
铜粉末冶金齿轮更适合中小尺寸、中高批量、中低载荷的传动应用,例如电动工具、家用电器、办公设备、汽车辅助传动系统等。但在重载、高冲击或超大直径齿轮场景中,其强度和承载能力通常不如锻件或精密机加工齿轮,需要结合工况载荷、润滑方式、精度要求和后续精整工艺综合评估。
莱州市铜基粉末冶金有限公司 版权所有 Copyright © 2012-2022 All Right Reserved. 备案号:鲁ICP备2024128270号-1