铜粉末冶金作为重要的近净成形技术,在电气、机械、汽车等领域应用广泛。铜粉因良好的导电导热性和可塑性,其成型工艺选择直接影响制品的密度、精度和力学性能。以下从多个维度分析铜粉末冶金主要成型方式的区别。
模压成型:结构简单件的高效选择
模压成型是铜粉末冶金中最基础的成型方式,将铜粉或铜合金粉装入刚性模具型腔,在15-600MPa压力下压制成生坯,再经烧结获得成品。铜粉的压制压力通常较低,纯铜零件的初始压制压力在207-276MPa之间,压缩比约为2.6-2.8:1。该工艺适合形状相对简单的二维或轴对称结构,如含油轴承、导电触头、齿轮等。模压成型的优势在于设备成熟、生产效率高、模具寿命长,在大批量生产场景下单件成本较低。但其局限性在于密度均匀性受压制方向影响,复杂三维结构难以实现,且生坯密度通常在70-85%之间,烧结后仍保留一定孔隙率。
注射成型:复杂结构件的精密方案
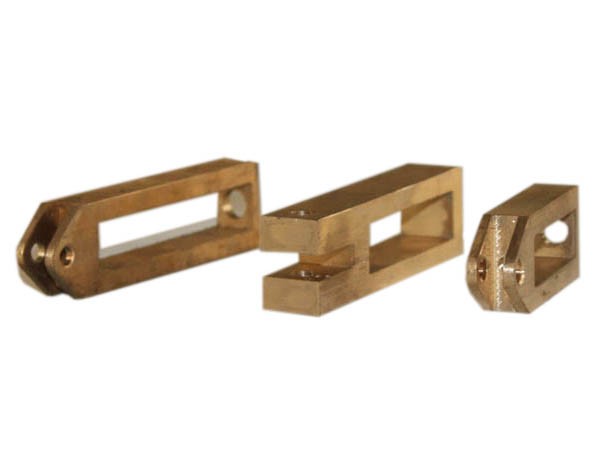
金属粉末注射成型(MIM)将微米级铜粉(通常0.5-20μm)与有机粘结剂混炼成喂料,通过注塑机高压填充模具型腔,再经脱脂、烧结获得近净形零件。铜基MIM的烧结温度一般在800-950℃,需在保护气氛下进行以防止超细铜粉氧化。该工艺的核心优势在于成型自由度高,可实现深型腔、微间隙、交叉孔等复杂三维结构一次成型,烧结后密度可达95-99%,尺寸公差控制在±0.3%左右。但MIM的粉末成本比传统模压粉末高30-50%,且脱脂工艺控制难度大,处理不当易导致变形开裂,更适合中小批量、高附加值的小型复杂零件。
等静压成型:高密度均匀制品的工艺
等静压成型借助高压流体介质(气体或液体)将压力均匀传递到弹性模具内的铜粉上,使粉末在各个方向均衡受压。冷等静压在室温下进行,适合形状复杂、密度要求较高的铜制品;热等静压则在高温高压同时作用下完成致密化,可大幅降低烧结温度并获得接近全致密的组织。该工艺的优势在于制品各方向密度均匀、组织细密、强度高,特别适合大型复杂铜零件或高性能要求的应用场景。但等静压设备投资大、生产周期长、成本较高,在常规铜零件生产中应用相对有限。
挤压成型:连续截面制品的专用工艺
挤压成型将铜粉与适量有机粘结剂混合成糊状,在常温或高温下通过模具施加压力挤出成形,再经干燥、固化和烧结获得产品。该工艺的特点是制品断面尺寸沿挤压方向保持不变,能挤出壁很薄、直径很小的复杂截面形状,且长度不受限制。挤压成型的铜制品密度均匀、物理力学性能优良,适合制造铜基导电棒材、管材等连续截面产品。但其应用范围受限于截面形状的一致性要求,无法制造变截面或三维复杂零件。
粉末轧制:带材制品的连续化方案
粉末轧制是将铜粉直接装入特殊轧辊之间,通过轧辊的挤压作用将松散粉末连续轧制成带坯,再经烧结和后续轧制获得致密带材。该工艺可将相对密度20-30%的松散铜粉轧制成相对密度50-90%的带坯,最终获得无气孔、结晶组织细密的铜带材。粉末轧制的优势在于设备成本较低、材料利用率高、适合大批量连续生产,且能制取复合板带材。但其产品形态局限于板带类,应用范围相对狭窄。
粉末锻造:高性能铜零件的强化工艺
粉末锻造是将铜粉预压制成形坯,经保护气氛预烧结后加热到锻造温度,迅速移入锻模进行锻打成形。该工艺可将粉末制品的密度提升至接近100%,力学性能接近或超过同类熔铸制品水平,同时实现无飞边或少飞边锻造,材料利用率高。粉末锻造适合对强度、韧性要求较高的铜基零件,如高载荷齿轮、连杆等。但工艺流程较长、设备投入大,在铜零件生产中主要用于高端应用场景。
综上所述,铜粉末冶金的成型方式各有特点:模压成型适合简单结构大批量生产,注射成型适合复杂小型精密零件,等静压成型适合高密度均匀制品,挤压成型适合连续截面产品,粉末轧制适合带材制造,粉末锻造适合高性能强化零件。实际生产中需根据零件形状、性能要求、批量规模及成本预算综合选择适宜的成型工艺。
莱州市铜基粉末冶金有限公司 版权所有 Copyright © 2012-2022 All Right Reserved. 备案号:鲁ICP备2024128270号-1